

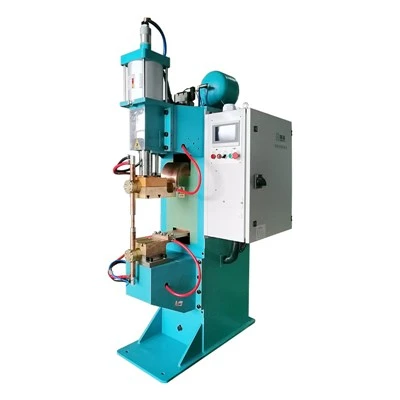
Í málmframleiðsluiðnaði eins og bílaframleiðslu, heimilistækjaframleiðslu og smíði, erOrkugeymslu suðuvéler orðið ómissandi tæki til að tengja galvaniseruðu stálplötur.
Hins vegar krefjast einstakir eiginleikar galvaniseruðu efnis-sérstaklega sterka viðloðun þess og lélega hitaleiðni- strangar viðhaldsreglur.
Rétt reglubundið viðhald er ekki aðeins nauðsynlegt til að lengja líftíma búnaðarins heldur er það einnig lykillinn að því að tryggja stöðug suðugæði. Þessi handbók veitir -dýpt en aðgengilega greiningu á helstu viðhaldsreglum fyrir geisladiskasuðuvélar, sem hjálpar þér að ná verulegu stökki í skilvirkni búnaðar og endingu rafskauta.


I. Rafskautsstjórnun: „Líflínan“ í galvaniseruðu stálsuðu
Við suðu á galvaniseruðu stáli standa rafskaut frammi fyrir tveimur aðal áskorunum: Sincking (sinkviðloðun) og hitaspennu. Sinklagið gufar upp við háan hita og málmblöndur með koparrafskautinu, sem leiðir til hröðrar mengunar og slits.
1. Af hverju lækkar líf rafskautsins verulega? (Tilboðin gögn opinberuð)
Samkvæmt viðurkenndum rannsóknargögnum geta Cr-Zr-Cu ál rafskaut náð yfir 20.000 suðutíma þegar þær eru sameinaðar venjulegt lágt-kolefnisstál. Hins vegar, þegar heitt-dýft galvaniseruðu stál er soðið, lækkar endingartími rafskautsins venjulega í aðeins 2.000 til 2.500 suðu. Þetta þýðir að án árangursríks viðhalds gæti framleiðsluhagkvæmni þín minnkað um næstum 90%!
2. „Gullna tíðnin“ til að þrífa og klæða rafskaut
Tíð og stöðluð umbúðir eru mikilvægar til að lengja endingu rafskauta.
| Viðhaldshlutur | Ráðlögð tíðni | Helstu viðhaldspunktar | Markmið |
| Ábending Þrif | Á hverri vakt eða á 100-300 suðu fresti | Fjarlægðu sinkleifar og oxíðsöfnun varlega úr rafskautsoddinum með fínum sandpappír eða sérstakri rafskautskommóðu. | Endurheimtu rafskautsleiðni og fresta sinkmengun. |
| Ábending Dressing | Þegar þvermál rafskautsoddar aflögun fer yfir 20% | Notaðu nákvæmni rafskautsskúffu til að endurheimta upprunalega rafskautssniðið (td hvelfing eða flatt andlit). | Tryggja stöðugan straumþéttleika og koma í veg fyrir suðuútdrátt og ófullnægjandi styrk. |
| Skipti um rafskaut |
Þegar ekki er hægt að endurheimta upprunalega sniðið með klæðningu |
Skiptu tafarlaust út fyrir nýtt kopar-wolfram (Cu-W) samsett rafskaut. | Viðhalda endanlegri grunnlínu fyrir suðugæði. |
3. Besta rafskautsval og þrýstingsstefna
- Rafskautsefni: Mælt er með samsettum rafskautum úr kopar-wolfram (Cu-W). Kopar fylkið tryggir framúrskarandi leiðni, en wolframblendiinnskotið eykur verulega háan-hitaþol og and-viðloðun eiginleika, sem dregur í raun úr sinkdreifingu og málmblöndurvandamálum.
- Þrýstingastilling: Fyrir galvaniseruð efni ætti að auka rafskautskraftinn um 10% til 25% samanborið við suðu á lágt-kolefnisstáli. Aukinn þrýstingur hjálpar til við að mylja eða færa eitthvað af sinklaginu fyrir suðu og kemur í veg fyrir brottrekstur með "for-þjöppun."
- Viðmiðunargildi: Þunnt laksuðu getur notað grunnþrýsting sem er um það bil 0,3 MPa; þykkari efni eða há-styrkt stál gæti þurft allt að 0,5 MPa, ásamt stighækkandi þrýstingsáætlun.
II. Kvörðun nákvæmni suðufæribreytu: Sigrast á sinkhindruninni
Áskorunin við að suða galvaniseruðu stál felst í því hvernig hægt er að komast hratt inn í lág-bræðslumark-sinklagsins á meðan að mynda hágæða suðuklump í stálplötunum.
1. Stefna aðlögunar kjarnabreytu
| Parameter | Aðlögunarstefna | Stillingarsvið (á móti lágu-kolefnisstáli) | Markmið og meginregla |
| Suðustraumur | Verulega aukinn | Hækka um 30% til 50% | Bættu upp sinkshunt og hitatapi og tryggir bráðnun stálplötu. |
| Weld Time | Í meðallagi lengd | Framlengja um 25% til 50% | Tryggðu nægan tíma fyrir tilfærslu sinklags og stöðuga molamyndun. |
| Rafskautakraftur |
Hóflega aukin |
Hækka um 10% til 25% | Bældu brottrekstur og auðvelda brottrekstur sinklags. |
2. Mælt er með „Tveggja-þrepum“ núverandi tækni (einfölduð)
Til að stjórna sinklaginu betur er ráðlagt að nota „Pre-Heat - Main-Heat“ hlutastraumstillingu:
1.Fyrir-hitastig (lágur straumur): Notaðu lægri straum (td 50% af aðalstraumi) í stuttan tíma.
- Virkni: Hitar snertiflötinn varlega, mýkir og gufar að hluta til sinklagið, undirbýr það fyrir gegnumgang aðalsuðustraumsins.
2.Aðal-Hitastig (Hástraumur): Hrærðu hratt upp að aðalsuðustraumnum.
- Virkni: Myndar fljótt suðuklumpinn í stálinu, en lágmarkar sinkviðloðun við rafskautin.
- Viðurkennd færibreytutilvísun: Í ákveðnum forritum getur suðustraumsviðið verið stillt á milli 5.000A og 8.000A, með losunartíma sem er 10 til 30 lotur (við 50Hz, 1 lotu=20ms).
3. Ferli staðfesting og skjöl
- Prufusuður fyrst: Prófsuðu verður að framkvæma fyrir allar nýjar efnissamsetningar eða þykktarbreytingar.
- Gæðaeftirlit: Fylgstu með skurðstyrk og yfirborðsgæði suðunna. Fínstilla-færibreytur byggðar á sjónrænni skoðun (td brottvísun) og eyðileggjandi prófunarniðurstöðum.
- Skráningarhald: Skjalaðu og settu í geymslu bestu færibreytustillingarnar fyrir hvert endurtekanlegt forrit, stofnaðu „Process Parameter Database“ til að forðast endurteknar tilraunir-og-villur.
III. Viðhald kælikerfis: Hin ósungna hetja hitastjórnunar
Skilvirkt kælikerfi er ósýnilega tryggingin fyrir endingu rafskauta og suðugæði. Ef kæling er ófullnægjandi mun hár rafskautshitastig flýta fyrir mýkingu rafskauta og sinkblöndun.
1. „Heilsu“ staðlar fyrir kælirás
| Skoðunaratriði | Staðlað krafa | Viðhaldsaðgerð |
| Hitastig inntaksvatns | Halda á milli 5 gráður og 30 gráður | Gakktu úr skugga um að kælirinn eða vatnsgeymirinn virki rétt. |
| Úttaksvatnshiti | Haltu undir 40 gráðum | Ef úttakshitastigið er of hátt skaltu athuga vatnsrennsli eða stillingar vatnshita. |
| Vatnsrennsli | Tryggja nægilegt flæði og engar stíflur | Staðfestu mánaðarlega afköst dælunnar og aflestur flæðimælis til að uppfylla forskriftir búnaðar. |
| Vetrarvernd | Þegar umhverfishiti er undir 0 gráðum | Tæmdu kælilínurnar eða notaðu -frystivörn til að koma í veg fyrir að rör frjósi og rifni. |
2. Vatnsgæðaeftirlit og kalkhreinsun
- Vatnsgæði: Mælt er með afjónuðu eða eimuðu vatni til að lágmarka steinefnaútfellingar.
- Regluleg kalkhreinsun: Steinefnaútfellingar (eins og kalsíum og magnesíum) mynda kalk inni í kæligöngunum, sem hefur alvarleg áhrif á skilvirkni hitaskipta. Nauðsynlegt er að þrífa reglulega (fjórðungslega eða hálf-árlega) með sérhæfðum afkalkunarefnum.
- Síuviðhald: Skoðaðu og hreinsaðu síur reglulega til að fjarlægja óhreinindi og agnir úr vatninu og koma í veg fyrir stíflur í línunni.
IV. Öryggis- og rekstraraðferðir: Að vernda starfsfólk og búnað
Allt viðhald og rekstur verður að setja öryggi í forgang.
1. Umhverfiskröfur vinnusvæðis
- Brunavarnir: Hreinsaðu öll eldfim efni innan 5 metra radíuss frá suðusvæðinu.
- Loftræstikerfi: Suðu galvaniseruðu stál framleiðir sinkgufur. Tryggja verður fullnægjandi loftræstikerfi eða staðbundna útblástursloftræstingu til að vernda öndunarheilbrigði rekstraraðila.
- Geymsla gashylkja: Gashylki (td hlífðargas) ætti að geyma á réttan hátt, fjarri hitagjöfum og suðugoss.
2. Persónuhlífar (PPE)
- Augnvernd: Notaðu stöðluð-hlífðargleraugu eða suðuhjálm.
- Líkamsvörn: Notaðu-logavarnarfatnað og einangruðum hönskum.
- Öndunarvörn: Á illa loftræstum svæðum eða í mikilli gufuþéttni verður að nota öndunargrímu eða síugrímu.
3. Gátlisti fyrir venjubundið viðhald (daglega/vikulega)
| Skoðunaratriði | Daglegt eftirlit | Vikulegt athugun |
| Rafskautsástand | Athugaðu hreinleika yfirborðsins, klæddu eða skiptu um. | Athugaðu nákvæmni rafskautskrafts og hvort það sé laust. |
| Kælikerfi |
Athugaðu vatnshitastig, rennslisvísa og fyrir leka. |
Athugaðu vatnsgæði, hreinsaðu síur og afkalka ef þörf krefur. |
| Parameter Stillingar | Staðfestu núverandi færibreytur passa við ferlikröfur. | Athugaðu stýrikerfi fyrir færibreytur og framkvæmdu kvörðun. |
| Öryggisbúnaður | Athugaðu hvort slökkvitæki og neyðarstöðvunarhnappar séu tiltækir. | Athugaðu virkni loftræstikerfisins. |
V. Algeng bilanaleit og-hagkvæmar lausnir
| Bilunareinkenni | Möguleg orsök | Há-hagkvæm lausn |
|
Alvarleg rafskautaviðloðun |
Of mikill suðustraumur; ófullnægjandi kæling; lága klæða tíðni. | Auka flæði kælivatns; beita sérhæfðum vörn gegn-spatter; auka slípunartíðni í hverjar 100-200 suðu. |
| Ósamkvæmur suðustyrkur | Færibreytur reki; mikið slit á rafskautum; óhreint yfirborð vinnustykkisins. | Stilltu stjórnkerfið reglulega; tryggja að yfirborð vinnustykkisins sé laust við olíu og ryð; innleiða Statistical Process Control (SPC). |
| Óhagkvæm kæling | Línustífla; mælikvarðauppbygging; minni afköst dælunnar. | Athugaðu og hreinsaðu síur; framkvæma kælilínuhreinsun; staðfesta dæluhaus og flæðishraða. |
| Óhófleg brottvísun (stökk) | Ófullnægjandi rafskautskraftur; núverandi rampur-of hratt upp. | Auka rafskautskraft á viðeigandi hátt; notaðu "Pre-Heat - Main-Heat" tveggja-strauminn fyrir slétt umskipti. |

Niðurstaða
Fyrir vinnslu galvaniseruðu efna er kerfisbundið viðhald grunnurinn að áreiðanlegri notkun geisladiskasuðuvéla. Með því að fylgja ströngri umhirðu rafskauta, nákvæmri kvörðun breytu, skilvirkri stjórnun kælikerfis og ströngum öryggisreglum, geta framleiðendur viðhaldið stöðugum suðugæðum en lengt verulega líftíma búnaðarins.
Með því að innleiða staðlaðar, sjónrænar viðhaldsaðferðir og veita reglulegri þjálfun stjórnenda tryggir það að geisladiskasuðuvélin þín virki með hámarks skilvirkni, sem lágmarkar niðurtíma og viðhaldskostnað.


