

Í atvinnugreinum eins og endurnýjanlegri orku, orkuflutningi, rafhlöðugeymslu og ljósvakakerfi,dreifingarsuðuvélargegna mikilvægu hlutverki í framleiðslu á sveigjanlegum tengjum, aflstraumstöngum, samsettum leiðara og-rafmagnsíhlutum með mikilli áreiðanleika.
Af öllum ferlibreytum eru suðuhitastig og suðuþrýstingur tveir mikilvægustu þættirnir sem ákvarða gæði samskeyti, vélrænan styrk og langtímaáreiðanleika.
Rétt eftirlit með þessum breytum hefur bein áhrif á afköst vörunnar og hefur einnig áhrif á hvernig notendur ættu að meta og velja dreifingarsuðubúnað.
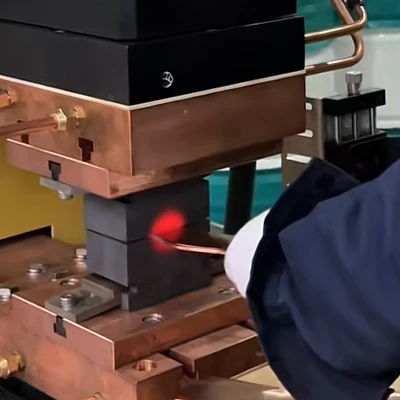

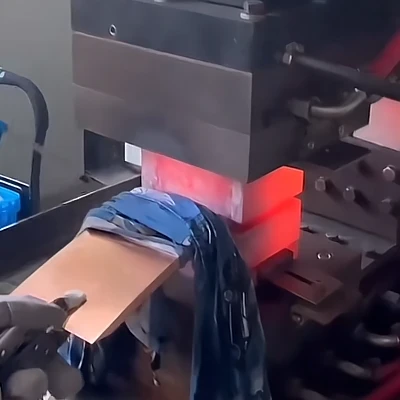
Þessi handbók útskýrir hitastig og þrýstingssvið, hvernig þau vinna saman og hvernig ætti að hafa þessar breytur í huga þegar þú lærir um dreifingarsuðu eða velur réttu vélina til framleiðslu.
Hvers vegna hitastig og þrýstingur skipta máli í dreifisuðu
Dreifingarsuðu er fast-sameiningarferli. Ólíkt bræðslusuðu eru efnin ekki brædd. Þess í stað myndast liðurinn með atómdreifingu við háan hita og undir stýrðum þrýstingi.
Tengingarferlið byggist á:
- Plast aflögun á snertiflötinum
- Aukið raunverulegt snertiflötur milli efna
- Atómflutningur yfir viðmótið
- Myndun stöðugs málmvinnslutengis
- Útrýming tómarúma og yfirborðsoxíða
Þar sem engin bráðnun á sér stað fer suðugæði aðallega eftir:
- Nægilegt hitastig til að virkja atómdreifingu
- Nægur þrýstingur til að skapa nána yfirborðssnertingu
Þetta er ástæðan fyrir því að dreifingarsuðuvélar krefjast nákvæms hitastýringarkerfis og stöðugra þrýstingsstýrikerfa, ekki bara mikils framleiðsla.
Dæmigert suðuhitasvið
Hitastig: 0,6–0,8 af bræðslumarki
Í iðnaði er hitastig dreifingarsuðu venjulega stjórnað við60%–80% af bræðsluhita efnisins (Tm).
Þetta svið gerir skilvirka atómdreifingu án þess að valda bráðnun eða skemmdum á byggingu.
Algeng iðnaðarhitasvið
| Efni | Bræðslumark (gráða) | Dreifingarsuðusvið (gráða) |
Dæmigert forrit |
| Kopar (Cu) | 1083 | 650–850 | Sveigjanleg tengi, rúllur |
| Ál (Al) | 660 | 400–550 | Álleiðarar, léttar mannvirki |
| Ryðfrítt stál | 1370–1450 | 850–1100 | Byggingartengingar |
| Kopar-Ál | -- | 500–650 | Samsettar rúllur |
| Kopar - Ryðfrítt stál | -- | 750–900 | Ólíkir málmsamskeyti |
Innan þessara sviða getur dreifingarsuðu náð samskeyti allt að 90% eða meira af styrk grunnefnisins, með framúrskarandi rafleiðni og vélrænni stöðugleika.
Hitastýring í orku- og geymsluforritum
Í raunverulegri framleiðslu eru fjölþrepa hitunarprófílar mikið notaðir:
- Forhitunarstig – dregur úr innri streitu
- Aðalhitunarstig – virkjar frumeindadreifingu
- Haldastig – kemur stöðugleika á dreifingarferli
- Stýrt kælistig – kemur í veg fyrir sprungur og skemmdir á byggingu
Til dæmis, í samsettri kopar-álssuðu:
- Hækkandi hitun frá stofuhita í 300 gráður → 500 gráður → 600 gráður
- Þetta kemur í veg fyrir hitaálag af völdum mismunandi þensluhraða
- Tryggir stöðuga tengingu og burðarvirki
Þetta er ástæðan fyrir því að hágæða dreifingarsuðuvélar verða að styðja forritanlegar hitaferlar og stöðuga hitastýringu, ekki bara háan hámarkshita.
Dæmigert suðuþrýstingssvið
Staðlað iðnaðarþrýstingssvið
Dreifingarsuðuþrýstingi er venjulega stjórnað á milli:5–30 MPa
Nákvæmt gildi fer eftir:
- Efnis hörku
- Efnisþykkt
- Yfirborðsgrófleiki
- Stærð snertisvæðis
- Ólíkar málmsamsetningar
Algeng notkunarþrýstingssvið
| Umsókn | Efnisþykkt | Þrýstisvið |
| Koparþynnu sveigjanleg tengi | 0,3–0,8 mm | 8–15 MPa |
| Sveigjanlegir flipar fyrir rafhlöðu | Minna en eða jafnt og 1 mm | 10–18 MPa |
| Samsettar rúllur | 2–5 mm | 15–25 MPa |
| Þykkir koparstangir | Stærri en eða jafnt og 5 mm | 20–30 MPa |
Fjölþrepaþrýstingsstýring-
Iðnaðardreifingarsuðunotkunskref-fyrir-þrýstingsstýringu:
- Forþrýstingsstig (5–10 MPa)
Skapar fyrstu snertingu og röðun
- Aðalþrýstingsþrep (15–25 MPa)
Framleiðir plastaflögun og eykur raunverulegt snertiflötur
- Halda þrýstingsstigi
Viðheldur stöðugum dreifingarskilyrðum fyrir tengingu
Þessi aðferð bætir tengingargæði, kemur í veg fyrir að efni renni og tryggir stöðuga samskeyti.
Samræmd stjórn á hitastigi og þrýstingi
Dreifingarsuðu er ekki einfaldlega "hár hiti + hár þrýstingur."
Það er astýrt samsvörunarferlimilli hitastigs og þrýstings:
- Hitastig stjórnar dreifingarhraða
- Þrýstingur stjórnar snertigæðum
- Saman ákvarða þeir skilvirkni bindingar
Dæmi úr orkunotkun:
- Kopar-ryðfrítt stál suðu:
~800–900 gráður + 12–18 MPa
Framleiðir stöðug dreifingarlög og forðast brothætt efnasambönd
- Kopar-ál suðu:
~600 gráður + 18–25 MPa
Stjórnar dreifingarhraða og takmarkar vöxt brothættra millimálmalaga
Þegar það er blandað saman við verndandi andrúmsloft (argon eða lofttæmi) minnkar oxun og leiðni liðanna er enn betri.
Hvað þessar færibreytur þýða fyrir vélaval
Að skilja hita- og þrýstingssvið er ekki bara tækniþekking - það hefur bein áhriftækjaval og fjárfestingarákvarðanir.
Lykilvalsþættir
Þegar þeir velja sér dreifingarsuðuvél ættu kaupendur að einbeita sér að:
1. Hitastýringarkerfi
- Fjölþrepa hitunargeta
- Stöðug stjórnunarnákvæmni
- Forritanlegar ferliferlar
2.Hönnun þrýstingskerfis
- Þrýstistýring með lokuðum-lykkju
- Fjölþrepa þrýstiforritun
- Langtíma vélrænni stöðugleiki
3.Efnissamhæfi
- Ósvipuð málmsuðugeta
- Þunn sveigjanleg tengi og þykkar rúllur
4.Process stöðugleiki, ekki bara max breytur
Hágæða vél er skilgreind af:
- Stöðugleiki
- Endurtekningarhæfni
- Ferli samræmi
- Langtíma-áreiðanleiki
- ekki bara háan hita eða háþrýsting.
Ályktun: Hitastig og þrýstingur skilgreina gæði dreifingarsuðu
Í útbreiðslusuðu eru hitastig og þrýstingur undirstaða samskeytisgæða. Þau ákvarða:
- Lendingstyrkur
- Rafleiðni
- Byggingarstöðugleiki
- Framleiðslusamkvæmni
- Endingartími vöru
Fyrir orku-, orku- og geymsluiðnaðinn eru dreifingarsuðuvélar ekki lengur „hágóður-valbúnaður.
Þau eru að verða kjarnaframleiðsluverkfæri fyrir há-áreiðanlegar raftengingar.
Að velja réttan dreifingarsuðubúnað þýðir að velja: Stöðug tengingargæði, Áreiðanleg frammistaða vöru, Stýrð framleiðsluferli,-Langtíma framleiðslustærðarhæfni, Sjálfbær iðnaðaruppfærsla.
Þetta er ekki bara búnaðarkaup - heldur uppfærsla á framleiðslugetu.


