

Á ört stækkandi sviðum nýrra rafhlöðueininga í ökutækjum, ljósorkugeymslukerfum og ofur-háspennuafli,Polymer Diffusion Welding(oft nefnt einfaldlega sem Diffusion Welding í þessu samhengi) er orðin mikilvæg tækni til að ná sameinda-bindingu í sveigjanlegum rásbarum úr kopar og álþynnu. Þetta ferli notar háan hita og þrýsting til að stuðla að frumeindamilli-dreifingu og myndar samskeyti með afar lágt rafviðnám og mikinn vélrænan styrk.


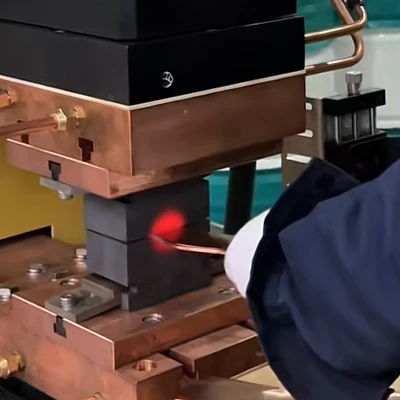
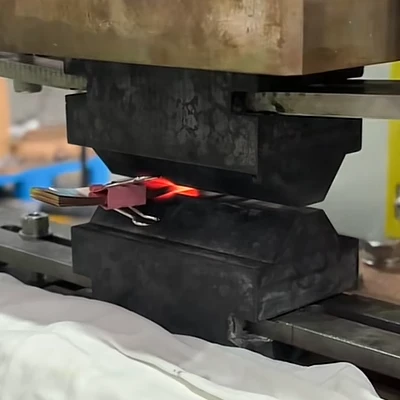
Hins vegar er "Lack of Fusion" (LOF)-þar sem suðuviðmótið er ófullnægjandi tengt-algengur tæknilegur flöskuháls hjá mörgum framleiðendum. Þessi galli eykur ekki aðeins viðnám og hitamyndun í tenginu heldur getur hann einnig leitt til bilunar undir titringi, sem getur hugsanlega valdið alvarlegum rafmagnsslysum. Þessi grein veitir ítarlega-greiningu á orsökum LOF og býður upp á tölulegar, hagnýtar hagræðingaraðferðir.
Í-dýpt greining: Hvers vegna þjáist dreifingarsuðan þín af "skorti á samruna"?
Kjarninn í dreifingarsuðu byggir á varmaorku og vélrænni þrýstingi til að koma tveimur flötum innan atómsviðs. Skortur á samruna á sér stað venjulega þegar „orkuinntak“ eða „líkamleg snerting“ meðan á suðuferlinu stendur nær ekki mikilvægum þröskuldi.
1. Ójafnvægi í orkuinntakinu: „Vekasti hlekkurinn“ hitastigs og tíma
Suðuhitastig er aðal drifkrafturinn fyrir frumeindadreifingu. Almennt þarf hitastig dreifingarsuðu að vera stillt á milli 0,5 og 0,8 sinnum bræðslumark ($T_m$) grunnefnisins (í Kelvin). Ef hitastigið er stillt of lágt er atómhreyfiorkan ófullnægjandi til að sigrast á milliflötorkuhindruninni.
Ennfremur er töf á hitaleiðni aðalorsök LOF í þykkum vinnuhlutum. Til dæmis, ef suðutíminn er of stuttur, ef suðutíminn er of stuttur, getur hiti aðeins farið í gegnum ytri lögin þegar suðu á þykkri rásarstöng sem samanstendur af 100 lögum af 0,1 mm koparþynnu. Þetta leiðir til þess að kjarnasvæðið nær ekki tilskildu hitastigi, klassískt "ofeldað úti, vaneldað inni" atburðarás.
2. Líkamlegar hindranir: Ósýnilegir veggir oxíðfilma og nákvæmni í vinnslu
Þó dreifingarsuðu í lofti, með því að nota einstaka upphitunaraðferð sína, bælir alvarlega oxun, hafa núverandi oxíðfilmur á yfirborði efnisins (eins og $Al_2O_3$ á álpappír) mjög há bræðslumark. Ef þrýstingurinn er ófullnægjandi til að mylja þessa filmu við háan hita, virkar hún sem einangrunarhindrun, sem kemur í veg fyrir innbyrðis sameinda. Á sama tíma, ef flatleiki flötanna sem á að sjóða er lélegur (grófleiki yfir 0,1 mm), verður raunverulegt snertiflötur verulega minna en nafnflatarmálið, sem leiðir til smásæja tómarúma á svæðum sem ekki hafa-snertingu.
Hagnýtar lausnir: Fimm-fínstillingaraðferð til að útrýma suðugöllum
Til að takast á við LOF-málið ættu fyrirtæki ekki að treysta á að auka færibreytur í blindni heldur koma á fót vísindalegu, lokaðri-lykkja fínstillingarkerfi.
1. Nákvæm hitastýring: Að koma á efnis-ákveðnu „hitafylki“
Mismunandi efni hafa mjög mismunandi hitanæmi. Þegar dreifisuðuvélin er stillt er mælt með því að fylgja þessum magnbundnu stöðlum fyrir hagræðingu í áföngum:
| Umsóknarsviðsmynd | Ráðlagður hitastig. Svið ($^\\circ$C) | Þrýstisvið (MPa) | Key Process Logic |
| Sveigjanlegur álpappír (0,1 mm x 50 lög) | 480 - 540 | 5 - 8 | Einbeittu þér að hraðri hitahækkun til að lágmarka oxun. |
| Koparþynna sveigjanleg rúlla (0,1 mm x 100 lög) | 550 - 620 | 10 - 15 | Krefst forhitunarstigs til að tryggja að kjarna komist inn. |
| Kopar-Ósvipuð áltenging | 500 - 580 | 8 - 12 | Stýrðu tímanum stranglega til að koma í veg fyrir myndun brothættra millimálmasambanda. |
2. Þrýstistjórnun: Líkamleg forsenda sameindasnertingar
Þrýstingur er ekki aðeins notaður til að klemma vinnustykkin heldur, mikilvægara, til að framkalla smásæja plastaflögun, sem tryggir nána snertingu milli yfirborðanna. Ef staðbundið LOF á sér stað, ætti að athuga samhliða deygjurnar (myglurnar). Mælt er með því að nota þrýstings-viðkvæma filmu til að prófa þrýstingsdreifinguna og tryggja að fullri-sveiflu þrýstings flugvélarinnar sé stjórnað innan $\\pm 10%$. Með því að auka þrýstinginn í 12-15 MPa getur það bætt LOF verulega sem stafar af ófullnægjandi flatleika yfirborðs, en gæta þarf þess að koma í veg fyrir óhóflega aflögun útpressunar við brúnir vinnustykkisins.
3. Yfirborðshreinsun: Djúphreinsunarferli fyrir utan einfalda þurrkun
Fyrir mikla-þörf orkugeymslustrauma gæti einföld sprittþurrka verið ófullnægjandi til að fjarlægja djúpa-olíu og fitu. Mælt er með því að taka upp súrsýringu eða plasmahreinsunarferli til að fjarlægja oxíðlög með þykkt yfir 10nm. Tilraunagögn sýna að vinnustykki sem eru þvegin í djúpri hreinsun geta náð yfir 20% aukningu á skurðstyrk undir sömu suðubreytum.
Markvissar dæmisögur: Mismunandi umsóknir í nýjum orku- og stóriðnaði
1. Sveigjanlegar álþynnurútur fyrir rafgeyma rafgeyma: Lítill-þrýstingur, hröð-suðuaðferð
Í rafgeymaeiningum er álpappír mjög viðkvæmt fyrir oxun og hefur lágt bræðslumark. Lykillinn að því að leysa LOF er hraði. Með því að auka aflviðbragðshraða suðuvélarinnar er dreifingarferlinu lokið áður en oxíðfilman þykknar verulega. Venjulega er notuð stefna um lægri þrýsting (5-7 MPa) ásamt mjög stuttum tíma (5-15 sekúndur).
2. Há-afl úr koparstangir: Hár-þrýstingur, stöðugt-hitastig
Rafmagnsstangir eru þykkar og dreifa hita fljótt. Lykillinn að því að leysa LOF er skarpskyggni. Mælt er með tveggja-hitunarstillingu: Fyrst skaltu forhita við lægra afl í $300^\\circ$C og halda inni í 20 sekúndur til að lágmarka innri/ytri hitamun. Farðu síðan hratt upp í suðuhitastigið, ásamt háum þrýstingi upp á 15 MPa meðan á biðtímanum stendur, til að tryggja fullkominn samruna hvers koparþynnulags.
Innkaupa- og valráðgjöf: Hvernig á að velja áreiðanlega dreifisuðuvél
Þegar þeir velja eða kaupa dreifingarsuðuvél ættu notendur að einbeita sér að eftirfarandi tæknivísum til að draga úr hættu á LOF frá sjónarhóli vélbúnaðar:
- Lokað-lykkjuvöktun stjórnkerfisins: Er búnaðurinn með raun-tímaþrýstingi-tilfærsluvöktun? Hæfnin til að skrá rauntímaþjöppunarmagnið meðan á suðu stendur er afgerandi vísbending til að meta suðupening.
- Upphitunarjafnvægi: Spyrjist um hitadreifingu innleiðsluspólunnar eða mótstöðuhitunarplötunnar. Hágæða vél ætti að tryggja að hitamunur yfir vinnuflötinn sé innan við $\\pm 5^\\circ$C.
- Non-Vacuum Anti-Oxunartækni: Kannaðu hvort búnaðurinn býður upp á staðbundna óvirka gasvörn eða sérhæfða þrýstingsmótandi and-oxunarbyggingu. Þetta er mikilvægt til að leysa LOF vandamál í álsuðu í lofti.
Niðurstaða
Að leysa úr skorti á samruna í dreifingarsuðu snýst í meginatriðum um að jafna hitastig, þrýsting, tíma og yfirborðsgæði nákvæmlega. Með því að koma á efnissértæku-hitastigi, hámarka samhliða samsvörun mótanna og innleiða djúpa yfirborðshreinsun, geta fyrirtæki í raun útrýmt suðuhættu og aukið samkeppnishæfni vara sinna á nýjum orku- og orkumörkuðum. Þegar þú velur búnað skaltu forgangsraða gerðum með gagnavöktun og hár-nákvæmni hitastýringargetu, þar sem þetta mun leggja traustan grunn fyrir framtíðar sjálfvirka framleiðslu þína.


