

Í ört stækkandi geirum nýrrar orku, raforku og ljósaorkugeymslu, fjölliðandreifingarsuðuvélhefur orðið mikilvægur hluti af búnaði til að tengja sveigjanlega tengla, rafstraum og aðra nauðsynlega íhluti. Þessi tækni býður upp á umtalsverða kosti í skilvirkni og umhverfisvænni með því að stjórna nákvæmlega hitastigi og þrýstingi til að ná sameinda-dreifingartengi í loftumhverfi.
Hins vegar er staðbundið útlit ör-hola á suðuyfirborðinu algeng og viðvarandi áskorun fyrir marga framleiðendur. Þessi ör-tóm skerða ekki aðeins útlit vörunnar, heldur draga þau verulega úr stöðugleika og öryggi orkuflutnings, sem hefur bein áhrif á-langtímaáreiðanleika vörunnar.
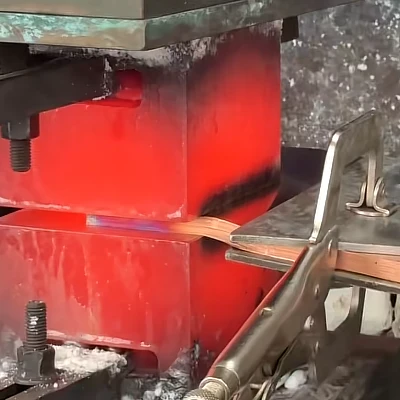
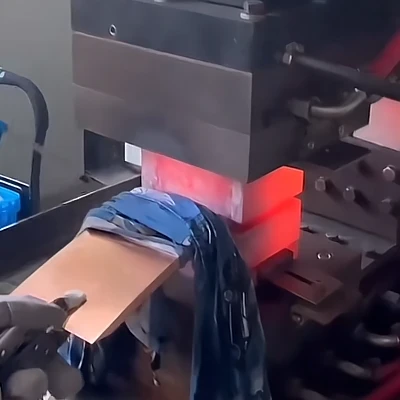


Til að takast á við þessa áskorun þurfa fyrirtæki kerfisbundna lausn. Þessi grein mun kafa ofan í grunnorsakir ör-tómamyndunar, útskýra „fimm-skref“ ferla fínstillingarstefnu, veita nauðsynlegar viðmiðanir fyrir færibreytur iðnaðarins og að lokum leiðbeina notendum um hvernig á að velja há-gæða dreifingarsuðuvél sem getur í grundvallaratriðum komið í veg fyrir ör-tóm, og þar með tryggt{5} hágæða samkeppnishæfni orkuiðnaðar.
Hvers vegna verða staðbundin ör-tóm í dreifisuðu?
Kjarninn í fjölliðadreifingarsuðu er notkun varmaorku og þrýstings til að stuðla að gagnkvæmri dreifingu atóma eða sameinda yfir samskeyti, sem leiðir til málmvinnslutengis. Tilvist ör-tóma gefur til kynna að þetta tengingarferli hafi annaðhvort verið hindrað eða ófullkomið á staðbundnum svæðum. Ör-vandamál með tómarúmi stafa venjulega af fjórum kjarnaþáttum:
Yfirborðshreinleiki - „Fyrsta varnarlínan“ sem gleymst hefur
Olíublettir, oxíðlög, ryk eða önnur aðskotaefni sem eru á yfirborði vinnuhlutanna eru aðalorsök ör-hómamyndunar. Þessi óhreinindi geta ekki rokgað að fullu eða verið rekin út meðan á suðuferlinu stendur. Þeir virka sem hindrun og koma í veg fyrir nána snertingu og gagnkvæma dreifingu milli sameinda vinnuhlutanna. Þetta á sérstaklega við um efni eins og kopar og ál, sem eru almennt notuð í nýja orkugeiranum, þar sem mjög hvarfgjörn yfirborðsoxíð, ef þau eru ekki fjarlægð vandlega, leiða beint til staðbundins ófullkomins samruna og ör-tóma.
Jafnleiki hitastigssviðs – skiptingin-milli ofhitnunar og undir-kælingar
Nákvæm hitastýring í fjölliðadreifingarsuðuvélinni skiptir sköpum fyrir sameindadreifingu. Ef hitastýringarkerfi búnaðarins skortir nægilega nákvæmni, sem leiðir til ójafnrar hitadreifingar yfir suðuyfirborðið, geta tvær tegundir ör-tóma myndast:
- Staðbundin ofhitnun: Óhóflega hátt hitastig getur valdið því að efnið í vinnustykkinu eða snefilefni lífrænna efna sem aðsogast á yfirborð þess losna og mynda lofttegundir. Ef þessar lofttegundir eru ekki reknar út undir þrýstingi, mynda þær litlar gasholur innan tengi tengisins.
- Staðbundin undir-kæling: Á svæðum þar sem hitastigið er ófullnægjandi er sameindavirkni lítil og dreifingarhraði hægur. Samskeytin nær ekki að ná nægum bindistyrk í lok suðulotunnar og skilur eftir sig ó-brædd ör-bil, sem birtast sem ör-hol.
Pressure System Precision – The Terminator of Micro-Gaps
Suðuþrýstingur er nauðsynlegur til að útrýma smásæjum yfirborðsóreglum og stuðla að náinni sameindasnertingu. Ef suðuþrýstingurinn er ófullnægjandi, eða ef þrýstingurinn er ójafnt dreift yfir suðuyfirborðið, er ekki hægt að þétta ör-bilin á milli vinnuhlutanna að fullu. Þessar óafmáðar eyður birtast sem ör- tóm á smásjástigi. Ennfremur getur of mikill þrýstingur í ákveðnum samsettum efnum leitt til of mikillar aflögunar og útpressunar efnis, sem getur haft neikvæð áhrif á bindingargæði.
Stöðugleiki búnaðar og tímafæribreytur - Hvatar fyrir sameindadreifingu
Ef fjölliðadreifingarsuðuvélin þjáist af vandamálum eins og öldrun búnaðar eða skertri frammistöðu mikilvægra íhluta eins og virkjunarspólunnar eða þrýstikerfisins, mun það leiða til óstöðugra orku- og þrýstingsframleiðsla, sem beinlínis skerða suðugæði. Á sama tíma, ef suðutíminn er stilltur of stuttur, munu sameindir ekki hafa nægan tíma til að ljúka nægjanlegri dreifingu og kornavexti, sem leiðir til ófullkomins bindilags og falinnar hættu á ör-holum.
Fimm-þrepa aðferðin til að útrýma algerlega Weld Micro-tómum
Til að leysa ör-lausamálið krefst kerfisbundinnar, yfirgripsmikillar aðlögunarstefnu sem tekur á ferlinu frá uppruna þess til þess að því lýkur. Við mælum með því að þú fylgir þessari "fimm-þrepa aðferð" til að fínstilla ferlið:
Skref eitt: Aukið yfirborðsformeðferð-
Þetta er grunnurinn að því að koma í veg fyrir ör-atóm. Fyrir suðu verður að nota sérhæft hreinsiefni til að fjarlægja olíu, myglulosunarefni og önnur lífræn óhreinindi vandlega af yfirborði vinnustykkisins. Fyrir auðveldlega oxuð efni eins og kopar og ál eru aðferðir eins og líkamlegt núningi eða efnasýring nauðsynlegar til að fjarlægja oxíðlagið alveg. Það er forsenda þess að ná náinni sameindasnertingu að tryggja að yfirborð vinnustykkisins nái spegils-hreinleika.
Skref tvö: Fínstilltu hitaferilinn út frá efniseiginleikum
Hitastig er viðkvæmasta færibreytan í dreifingarsuðu. Suðuhitastiginu ætti að vera nákvæmlega stjórnað á bilinu 0,5 $T_m$ til 0,7 $T_m$ (þar sem $T_m$ er bræðslumark) byggt á bræðslumarki vinnustykkisins og hitanæmi. Mikilvægt er að hitastigið yfir allt suðuyfirborðið verður að vera jafnt í samræmi. Mælt er með því að nota hitakerfi með PID reikniritum og svæðishitastýringu og viðhalda nákvæmni hitastýringar sem er ±10 gráður eða betri (td ±1 gráðu) til að koma í veg fyrir staðbundna ofhitnun eða undir{12}}kælingu.
Skref þrjú: Stilltu þrýstingsstigann nákvæmlega
Þrýstingur verður ekki aðeins að vera nægjanlegur heldur einnig jafn stöðugur. Byggt á uppskeruþol og þykkt vinnustykkisins verður að stilla ákjósanlegt þrýstingssvið (viðmiðanir iðnaðarins eru venjulega á milli 20-50 kg/cm², eða 2-5 MPa). Þessi þrýstingur verður að vera nógu hár til að valda plastískri aflögun á smásæjum yfirborðsóreglum án þess að valda of mikilli stórsæja útpressun. Mjög mælt er með notkun servó-rafmagns þrýstikerfis. Í samanburði við hefðbundin pneumatic eða vökvakerfi, veita servókerfi sléttari, nákvæmari þrýstingshleðslu og -hald, sem tryggir að öreyður séu algjörlega eytt.
Skref fjögur: Komdu á reglulegu búnaðarskoðunarkerfi
Búnaðurinn er farartækið fyrir ferlið. Koma verður á ströngu reglubundnu viðhaldi og skoðunarkerfi, með áherslu á virkjunarspóluna, þrýstiskynjara, hitaeiningar og hitastýringareiningar. Gakktu úr skugga um að búnaðurinn virki stöðugt, með því að huga sérstaklega að þrýstijöfnunaraðgerðum þrýstikerfisins. Þetta er mikilvægt til að viðhalda þéttri snertingu þrátt fyrir minniháttar aflögun og skrið efnisins við háan hita.
Skref fimm: Lengdu dreifingartímann á sanngjarnan hátt
Lengja ætti suðutímann á viðeigandi hátt miðað við efniseiginleika og þykkt til að tryggja að sameindir hafi nægan tíma til að ljúka fullri dreifingu og kornavexti. Þó að lengja suðutímann eykur framleiðsluferilinn örlítið er það mikilvægt skref til að útrýma ör-tómum og auka bindingarstyrk og leiðni. Stysti árangursríkur tími sem tryggir gæði ætti að vera ákvarðaður með litlum-lotuprófum.
Dæmigert ferlisbreytur fyrir kopar- og áldreifingarsuðu
Í nýjum orku- og stóriðnaði eru kopar- og álþynnur aðalefnin í suðu. Verulegur munur þeirra á hitaeðlisfræðilegum eiginleikum krefst þess að mismunandi ferli breytur. Eftirfarandi tafla veitir dæmigerð viðmiðunargögn fyrir hagnýt forrit:
| Efni vinnustykkis | Dæmigert umsóknarsvið | Ráðlagt hitastig | Ráðlagt þrýstisvið | Dæmigerður biðtími | Lykill aðgreiningarþáttur |
| Koparpappír | Mikil-aflflutningur, stórar straumstangir | 480 gráður ~ 580 gráður (750K ~ 850K) | 30 ~ 50 kg/cm² | 10 ~ 30 mínútur | Hærra bræðslumark krefst hærra hitastigs og lengri dreifingartíma. |
| Álpappír |
Ljósorkugeymslukerfi, sveigjanlegir hlekkir fyrir rafhlöður |
350 gráður ~ 440 gráður | 20 ~ 40 kg/cm² | 5 ~ 15 mínútur | Lægra bræðslumark krefst fínni hitastýringar til að koma í veg fyrir of mikla oxun og aflögun. |
Gögnin hér að ofan tákna viðmiðunarsvið iðnaðarins. Ákvarða verður sérstakar færibreytur með ferliprófunum sem byggjast á þykkt vinnustykkisins, fjölda laga og frammistöðu búnaðarins.
Hvernig á að velja dreifingarsuðuvél byggt á gæðakröfum
Fyrir fyrirtæki sem hafa það að markmiði að leysa í grundvallaratriðum ör-ógild vandamál er mikilvægt að velja há-gæða,-nákvæmni dreifingarsuðuvél. Þegar þú kaupir skaltu einbeita þér að þessum þremur tæknilegu vísbendingum:
Einbeittu þér að nákvæmni hitastýringar: PID svæðisstýring og ±10 gráðu grunnlína iðnaðarins
Yfirburða dreifingarsuðuvél verður að vera með hitastýringarkerfi sem getur náð nákvæmum, samræmdum og stjórnanlegum upphitun.
- Nákvæmni hitastýringar:Veldu alltaf búnað með nákvæmni hitastýringar innan ±10 gráður; hágæða forrit gætu þurft ±1 gráðu. Þetta er lykillinn að því að tryggja einsleitt yfirborð hitastigs suðu og koma í veg fyrir staðbundna ör-hómamyndun.
- Upphitunaraðferð:Metið hvort búnaðurinn noti svæðishitastjórnunartækni, sem notar margar sjálfstæðar hitaeiningar og skynjara til að stjórna mismunandi svæðum á suðuplötunni sjálfstætt, og útiloka þannig hitastig.
- Stuðningur við reiknirit:Staðfestu hvort búnaðurinn notar háþróaða PID reiknirit til að ná stillanlegum hitunarhraða (td 1-20 gráður/mín.), tryggðu að efnið sé hitað jafnt á meðan á uppsveiflunni stendur og dregur úr hitauppstreymi.
Stöðugleiki þrýstikerfisins: Servó-rafmagn vs. loftkerfi
Val á þrýstikerfi ákvarðar beinlínis nákvæmni ör-eyðingar á tómum.
- Servó-Rafkerfi:Mjög mælt er með notkun servó-rafþrýstikerfis. Það nær lokuðu-lykkjuþrýstingsstýringu með mikilli-nákvæmni mótorum og skynjurum, sem býður upp á hröð svörun, stöðuga þrýstingshald, mikla nákvæmni og sterka forritanleika. Það getur útfært hleðslu þrýstingshalla, sem gerir það að ákjósanlegu vali til að útrýma ör-bilum og koma í veg fyrir óhóflega aflögun.
- Hefðbundið pneumatic/vökvakerfi:Hefðbundin kerfi sýna oft sveiflur í þrýstingshaldi og einsleitni, sem gerir það að verkum að erfitt er að uppfylla kröfur um mikla-nákvæmni, núll-míkró-ógildi.
Vörumerkisstyrkur og opinber vottun
Við val á búnaði verður að hafa í huga sérfræðiþekkingu og áreiðanleika birgis:
- Viðurkennd vottun:Staðfestu hvort framleiðandi búnaðarins hafi fengið ISO9001 gæðastjórnunarkerfisvottun, landsvísu 3C vottun og CE vottun. Þetta eru grundvallarábyrgðir um gæði vöru og öryggi.
- Markaðshlutdeild og iðnaðarreynsla:Rannsakaðu markaðshlutdeild vörumerkisins og árangursríkar dæmisögur innan greinarinnar. Til dæmis, vörumerki með yfir 5.000 einingar á markaði hefur án efa meiri þroska í búnaði og vinnslutækni, sem býður upp á áreiðanlegri vinnsluleiðsögn og þjónustu eftir-sölu.
- Fagleg meðmæli: Prífa framleiðendur sem eru viðurkenndar sem National High-Tech Enterprises eða „Specialized, Refined, Differential, and Innovative“ (SRDI) fyrirtæki, þar sem þetta táknar faglegt vald þeirra í tæknirannsóknum og nýsköpun.
Niðurstaða
Að útrýma staðbundnum - örholum í fjölliðadreifingarsuðu er ekki spurning um eina aðlögun heldur kerfisbundið verkfræðilegt átak sem felur í sér yfirborðsundirbúning, hitastýringu, þrýstingsstillingu, viðhald búnaðar og suðutíma. Með því að ná góðum tökum á þessum kjarnaferlisbreytum og gera skynsamlegt úrval af-nákvæmni dreifingarsuðuvélum geta fyrirtæki ekki aðeins útrýmt hættunni á ör-tómum algjörlega, tryggt mikla leiðni og langtímaáreiðanleika aflflutnings heldur einnig verulega aukið framleiðsluhagkvæmni og samkeppnishæfni vörunnar.
Að velja réttu fjölliðadreifingarsuðuvélina þýðir að velja áreiðanlegri, öruggari og skilvirkari vöruframtíð. Að ná tökum á réttum aðferðum og valviðmiðum er lykilatriði fyrir fyrirtæki til að halda leiðandi stöðu í harðri samkeppni hins nýja orkuiðnaðar.


